

旋转花键同步装配现场一致性管控要点
- 作者:台湾高技
- 来源:台湾高技
- 发布时间:2022-03-21 09:44
- 访问量:
【概要描述】支撑座是连接丝杆和电机的轴承固定座,是对标准滚珠螺杆的轴端成品,预备了标准化的支撑单元EK、EF型,对一般滚珠螺杆预备了标准的支撑单元BK、BF型
螺杆支撑座的结构与特点
【概要描述】支撑座是连接丝杆和电机的轴承固定座,是对标准滚珠螺杆的轴端成品,预备了标准化的支撑单元EK、EF型,对一般滚珠螺杆预备了标准的支撑单元BK、BF型
- 分类:常见问题
- 作者:台湾高技
- 来源:台湾高技
- 发布时间:2022-03-21 09:44
- 访问量:0
多组旋转花键同步装配的一致性控制,直接决定后续传动运行的平稳性,是高精密传动系统装配环节的核心难点之一。很多现场故障并非源于部件本身精度不足,而是多组装配过程中细节管控不到位,出现同轴度偏差、预紧状态不均、运行手感差异等隐性问题;多组旋转花键同步装配的一致性控制,其核心在于消除累积相位误差,应按照“基准统一—柔性预定位—逐级相位校正—动态复检”的流程分步实施。
1、 装配前必须建立统一的角向基准,成对或成组使用的花键工件应在加工阶段就通过涨紧定位装置保证内齿与外齿的相位角一致,从源头消除零件本身的相位偏差。
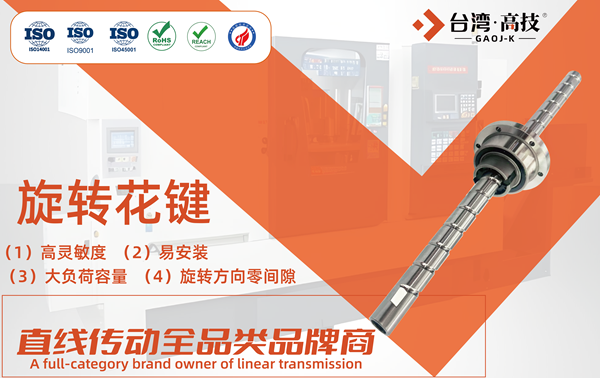
2、 在装配工位采用独立旋转驱动元件或涨紧套结构进行相位微调,避免仅依靠固定键槽硬性对位而导致齿侧间隙不均。在插入阶段,先在花键端部利用锥形引导面实现初步啮合,降低初始咬合冲击;
3、 通过检测元件反馈各花键的实际相位,以第一个装配到位的花键为基准,其余花键通过伺服机构逐个旋转至相位差归零后再轴向推入。
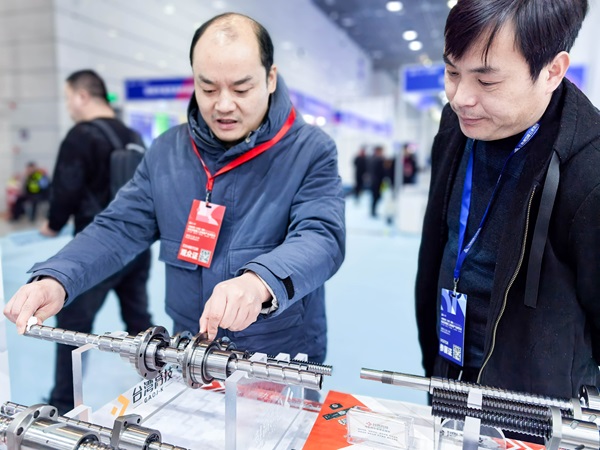
4、 对于因花键配合点轴向距离差异引起的扭矩传递偏差,可辅以摆杆半径的主动补偿策略进行修正
5、 在全部花键装配到位后,进行低速盘车复检,确认各工位相位同步且无断续卡滞,方可锁紧固定。
做好全流程的状态核验与动态调整,就能让多组旋转花键的同步装配状态保持高度统一,从源头减少后续运行中可能出现的各类传动异常。
扫二维码用手机看
相关新闻


台湾高技亚太总经销:东莞市高技传动科技有限公司
邮箱:info@gaoj-k.com / 网址:www.gaoj-k.com
热线:400-969-8588 / +86-0769-26986588
台湾研发生产咨询中心:00886277529120
台湾地址:中国*台湾*高雄
大陆地址:中国*广东*东莞*万江区拔蛟窝社区
大塘工业区3号高技科技园
华东地址:江苏昆山市玉山镇开贵路66号
台湾高技亚太总经销:
东莞市高技传动科技有限公司
邮箱:info@gaoj-k.com / 网址:www.gaoj-k.com
热线:400-969-8588 / +86-0769-26986588
台湾地址:中国*台湾*高雄
大陆地址:中国*广东*东莞*万江区拔蛟窝社区
大塘工业区3号高技科技园
Copyright ©2026 台湾高技传动 All Rights Reserved