

全封闭丝杆模组长期静置后复机精度核验流程
- 作者:台湾高技
- 来源:台湾高技
- 发布时间:2022-03-21 09:44
- 访问量:
【概要描述】支撑座是连接丝杆和电机的轴承固定座,是对标准滚珠螺杆的轴端成品,预备了标准化的支撑单元EK、EF型,对一般滚珠螺杆预备了标准的支撑单元BK、BF型
螺杆支撑座的结构与特点
【概要描述】支撑座是连接丝杆和电机的轴承固定座,是对标准滚珠螺杆的轴端成品,预备了标准化的支撑单元EK、EF型,对一般滚珠螺杆预备了标准的支撑单元BK、BF型
- 分类:常见问题
- 作者:台湾高技
- 来源:台湾高技
- 发布时间:2022-03-21 09:44
- 访问量:0
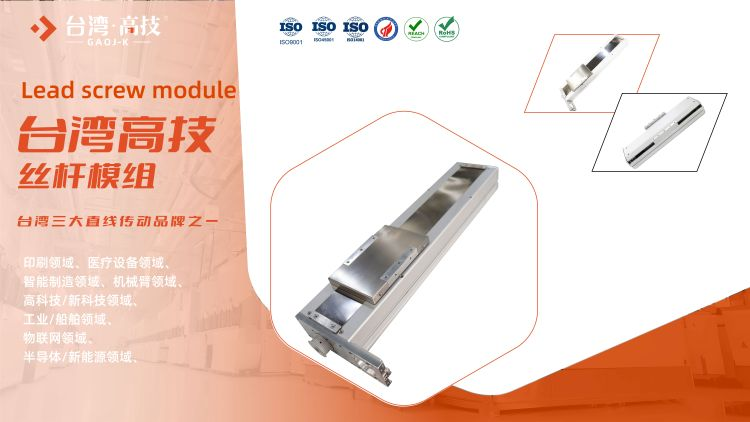
不少设备长期封存后重启,全封闭丝杆模组直接带载跑就出现精度偏移,问题大多出在复机前没做针对性的精度核验,复机前需按以下流程核验精度。
1、 外部与密封状态检查:检查全封闭外壳有无磕碰变形、端盖密封条是否老化开裂,用干燥软布擦拭外壳与接口处,禁止用高压气枪对准密封缝隙吹气,防止异物被压入内部。
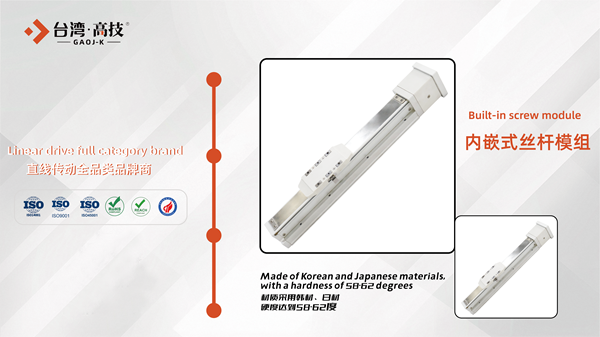
2、 润滑状态评估与更新:通过注油口检查内部润滑脂是否发黑、干涸或结块,若油脂已失去油膜光泽则须先用专用清洗剂清除旧脂,再按原厂指定牌号重新加注,注油后手动或JOG模式往复运行数次使油脂均匀分布。
3、 低速空载跑合与听诊:以额定速度的10%~20%空载运行全行程,观察有无异响、卡顿或爬行现象,正常状态应运行平稳无异音,任何金属摩擦声或阻滞感均提示内部可能锈蚀或润滑不良。
4、 反向间隙与重复定位精度检测:用千分表抵住滑台,正反向施加微小位移记录回弹量即背隙,背隙超0.02mm需排查丝杠螺母预压;再于行程内取3~5点,每点正反重复定位10次,偏差超模组标称值50%则需检修或补偿。
5、 行走平行度与全行程定位校验:将千分表座固定在滑台上,表头触基座基准面,全程低速推行观察读数波动,平行度偏差应控制在0.01mm/m内;有条件时用激光干涉仪采集全行程定位误差并写入螺距补偿表。
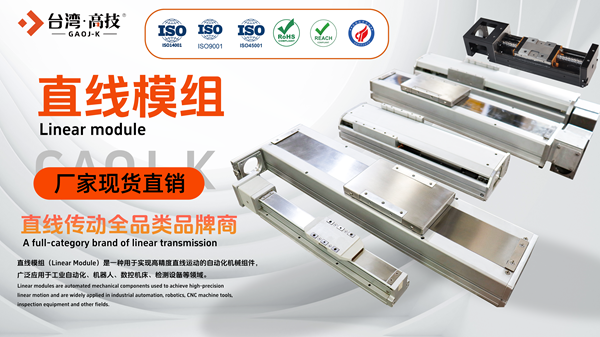
以上的核验流程能覆盖全封闭丝杆模组静置后的状态变化,让传动部件恢复稳定运行状态,可避免未经验证就投入工况引发的精度异常。
扫二维码用手机看
相关新闻


台湾高技亚太总经销:东莞市高技传动科技有限公司
邮箱:info@gaoj-k.com / 网址:www.gaoj-k.com
热线:400-969-8588 / +86-0769-26986588
台湾研发生产咨询中心:00886277529120
台湾地址:中国*台湾*高雄
大陆地址:中国*广东*东莞*万江区拔蛟窝社区
大塘工业区3号高技科技园
华东地址:江苏昆山市玉山镇开贵路66号
台湾高技亚太总经销:
东莞市高技传动科技有限公司
邮箱:info@gaoj-k.com / 网址:www.gaoj-k.com
热线:400-969-8588 / +86-0769-26986588
台湾地址:中国*台湾*高雄
大陆地址:中国*广东*东莞*万江区拔蛟窝社区
大塘工业区3号高技科技园
Copyright ©2026 台湾高技传动 All Rights Reserved